Ці можа валаконны лазер рэзаць латунь і медзь?
Так. Сучасны валаконныя лазеры рэгулярна рэжуць латунь і медзь, таму што іх даўжыня хвалі 1064 нм значна лепш злучаецца з гэтымі металамі, чым CO2 Лазерны прамень даўжынёй 10.6 мікрона, а крыніцы току пастаўляюцца з абаронай ад зваротнага адлюстравання. Плануйце прыкладна 1 кВт магутнасці на 1 мм медзі, кісларод пад высокім ціскам для медзі, азот для латуні і 2 кВт і вышэй для надзейнай вытворчай працы.
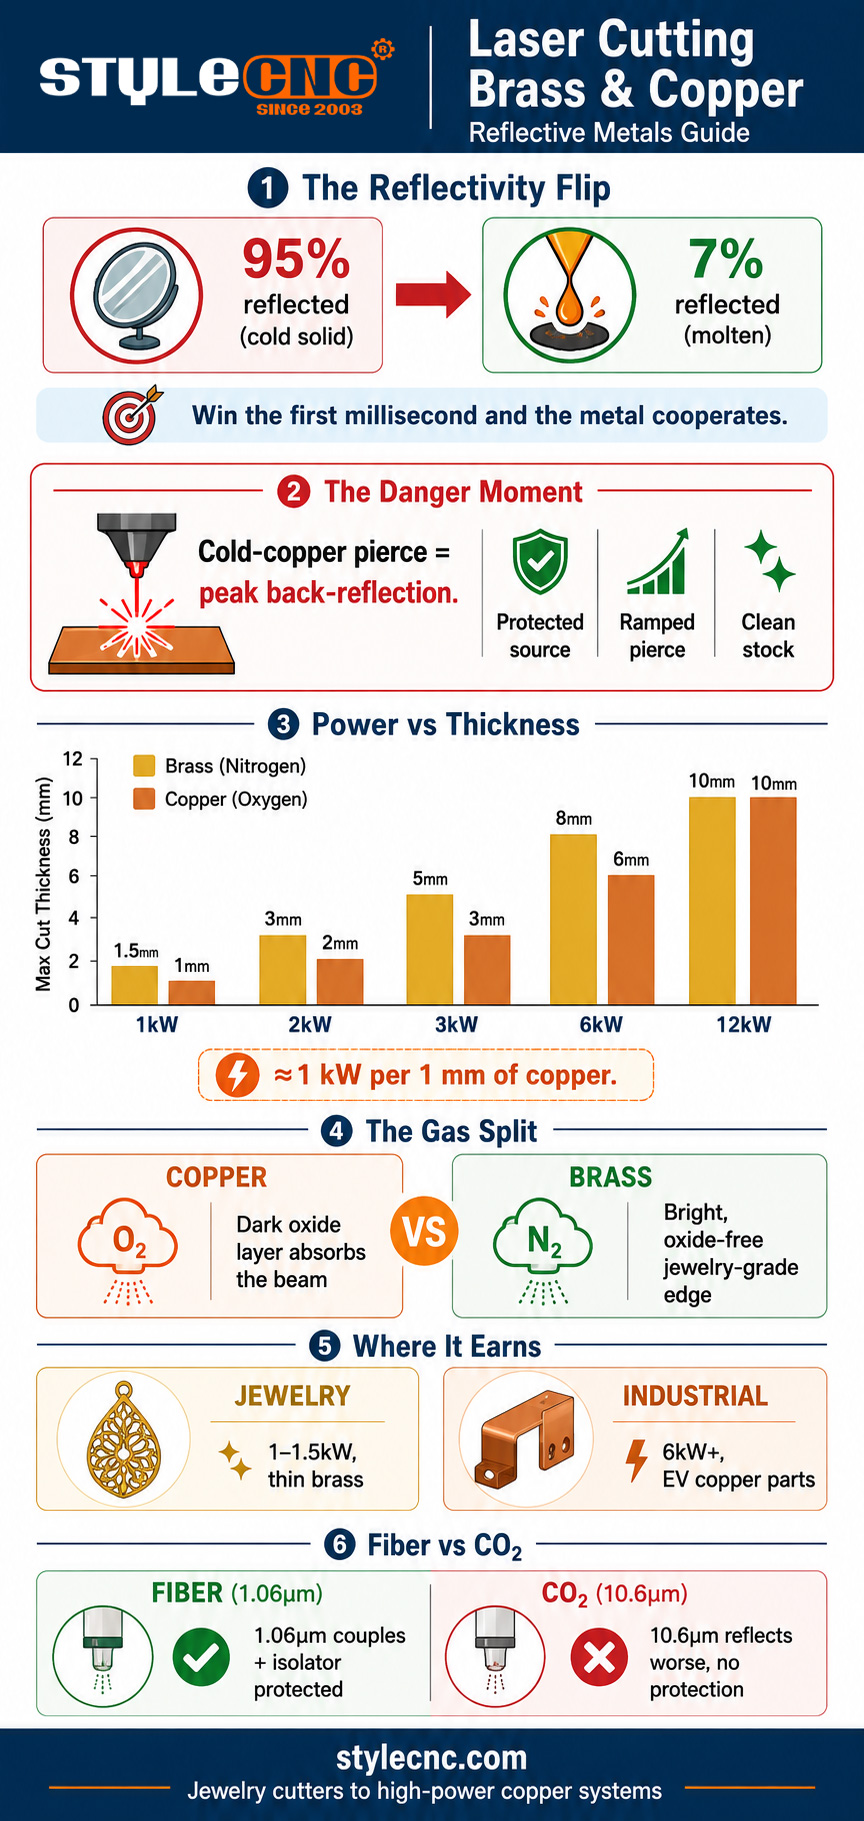
Фізіка, якая робіць гэта магчымым, — гэта тэмпературны фокус. Адбівальная здольнасць медзі складае каля 95 працэнтаў у халодным і цвёрдым стане, але яна зніжаецца прыкладна да 7 працэнтаў, калі метал плавіцца. Валакновы лазер перамагае, перабіраючы гэты пераход: максімальная шчыльнасць магутнасці на невялікай пляме плавіць паверхню за мілісекунды, і з гэтага моманту метал амаль цалкам паглынае прамень, і рэзка працягваецца нармальна. Уся праблема адбівальных металаў сціскаецца ў момант, калі яшчэ не з'явілася ванна расплаву.
Рэфлексія: дзе жыве сапраўдная рызыка
Гэты момант перад плаўленнем і з'яўляецца праколам, і гэта падзея з найбольшай рызыкай ва ўсёй паслядоўнасці рэзання. Бесперапынны пракол на поўнай магутнасці ў халодную, люстрана бліскучую медзь пасылае максімальна магчымую адлюстраваную энергію прама назад па шляху прамяня за першую долю секунды. На старых, неабароненых крыніцах гэта адбітае святло можа пашкодзіць падаючае валакно або сам лазерны модуль, адкуль і паходзяць легенды пра лазеры і медзь.
3 рэчы з гэтага фальклору былі выведзеныя з ужытку. Сучасныя валаконныя крыніцы пастаўляюцца з ізаляцыяй ад зваротнага адлюстравання і датчыкамі, якія выяўляюць збой лазера перад пашкоджаннем, часта з падтрымкай логікі адключэння пры маніторынгу адлюстравання. Працэдуры праколвання змяніліся: паступовае або імпульснае праколванне падтрымлівае фазу люстэрка ў мілісекундах замест таго, каб затрымлівацца на поўнай магутнасці на халодным метале. А падрыхтоўка паверхні стала стандартнай, таму што алей, аксідныя плёнкі і вільгаць павялічваюць адлюстраванне.
Вынік куплі просты: для вырабаў з латуні і медзі пацвердзіце ў пісьмовай форме, што крыніца, рэжучая галоўка і сістэмы абароны разлічаны на металы, якія адлюстроўваюць паверхню вашай таўшчыні. Дэталі могуць выглядаць добра, у той час як неацэненая машына ціха паглынае шкоднае адлюстраванае святло.
Чаму Fiber Beats CO2 на адбівальных металах
Зона хваль вырашае гэтае пытанне раней за іншыя характарыстыкі. Медзь і латунь адлюстроўваюць CO2 прамень лазера даўжынёй 10.6 мікрона нават мацнейшы за прамень валаконнага лазера даўжынёй 1.06 мікрона, таму CO2 Машына пачынае бой з у некалькі разоў меншай энергетычнай сувяззю і горшай праблемай зваротнага адлюстравання, без тэхналогіі ахоўнага ізалятара для кампенсацыі. CO2 Сістэмы захоўваюць сваё месца ў неметалах і некаторых нішах тоўстых лістоў, але для латуні і медзі вердыкт галіны вызначаны: валакно або нічога.
Тая ж перавага даўжыні хвалі з'яўляецца асновай усёй катэгорыі валокнаў, падрабязна апісанай у Кіраўніцтва па тэхналогіі валаконнага лазераДля адбівальных металаў гэта непасрэдна пераўтвараецца ў меншую мінімальную магутнасць, хутчэйшае прабіванне і больш бяспечны аптычны шлях.
Мінімальная магутнасць і абмежаванні таўшчыні
Эмпірычнае правіла для медзі складае прыкладна 1,000 Вт магутнасці на міліметр таўшчыні, прычым латунь крыху больш памяркоўная, бо ўтрымлівае цынк, які лепш паглынае тэмпературу. Табліца ніжэй паказвае, як гэта працуе, у тым ліку ў вокнах.
| Магутнасць лазера | Латунь (вытворчасць) | Медзь (вытворчасць) | Тыповая праца |
|---|---|---|---|
| 1 кВт | Да 1.5 мм | Да 1 мм | Ювелірныя вырабы, біркі, тонкі ліст |
| 2 кВт | 2 да 3 мм | 1.5 да 2 мм | Шыльды, дэкаратыўныя панэлі |
| 3 кВт | 4 да 5 мм | 3 мм | Агульнае выраб |
| 6 кВт | 6 да 8 мм | 5 да 6 мм | Шыны, электрычныя дэталі |
| 12 кВт+ | 10 мм+ | 8–10 мм+ | Вытворчасць медных/латунных пласцін |
2 параметры, якія дазваляюць утрымліваць разрэзы ў межах бяспечнага акна. Выкарыстоўвайце найвышэйшую пікавую магутнасць, якую дазваляе крыніца, бо шчыльнасць магутнасці скарачае фазу адлюстравання, затым знізьце хуткасць падачы на 10-15 працэнтаў ад максімуму, які дазваляе разрэзаць, каб забяспечыць тэхналагічны запас. І трымайце фокус на паверхні матэрыялу або вельмі блізка да яе як для праколу, так і для рэзання; адбівальныя металы хутчэй спраўляецца з расфакусоўкай, чым сталі.
Газавая стратэгія, якая аддзяляе латунь ад медзі
Вось што не так зразумела: два металы патрабуюць розных газаў, і медны раствор парушае звычайнае правіла чыстай рэзкі.
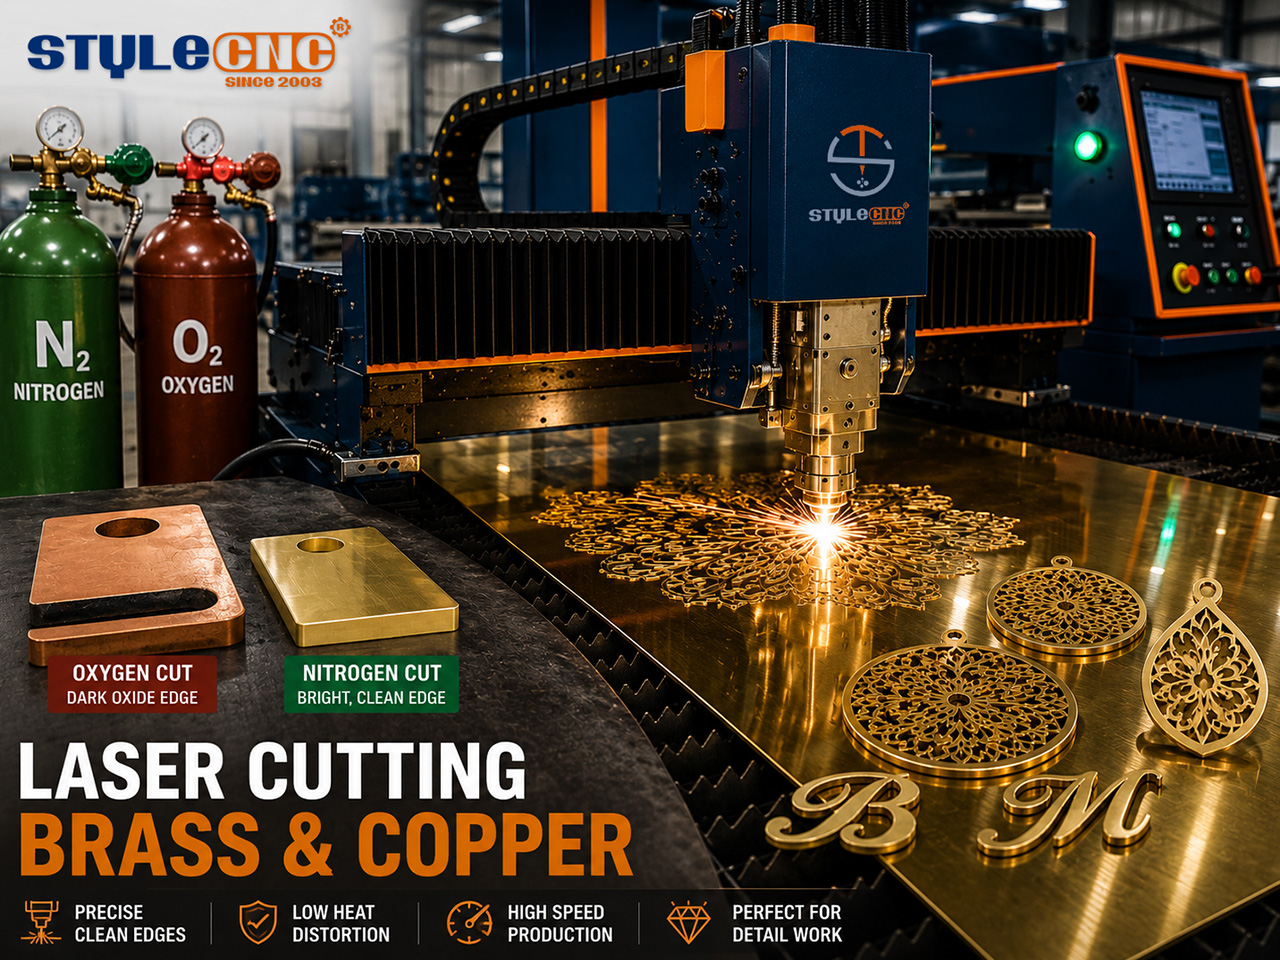
✓ Медзь: кісларод пад высокім ціскам. Кісларод рэагуе з паверхняй медзі, утвараючы цёмны аксідны пласт, і ў гэтай цемры сэнс: аксід медзі паглынае прамень значна лепш, чым светлая медзь яго адлюстроўвае. Пачынаючы з глыбіні прыкладна 2 мм, рэзка медзі толькі азотам спыняецца, і кісларод становіцца неабходным для надзейнага праколу і рэзкі.
✓ Латунь: азот. Дзякуючы ўтрыманню цынку латунь паводзіць сябе бліжэй да звычайнага металу, таму азот забяспечвае тое, што ён заўсёды забяспечвае: безаксідны, бліскучы, чысты край, які падыходзіць для дэкаратыўных і ювелірных вырабаў адразу са стала. Склад сплаву змяняе яго ўласцівасці, таму праверце параметры кожнай новай маркі латуні.
✓ Абодва: спачатку ачысціце заготовку. Алей, акісляльныя плёнкі, пакрыцці і вільгаць павялічваюць адлюстраванне паверхні. Выціранне заготовкі перад рэзкай — гэта самая танная даступная абарона ад зваротнага адлюстравання.
Дзе зарабляе грошы на рэзцы латуні і медзі
Ювелірныя вырабы і дробныя дэкаратыўныя вырабы — гэта натуральны пачатковы этап: латуневы ліст таўшчынёй менш за 1.5 мм акуратна рэжацца на кампактных машынах магутнасцю ад 1 да 1.5 кВт. лазерны разак для металічных ювелірных вырабаў сканфігураваны менавіта для гэтага класа працы, з дакладнасцю вытанчаных дэталяў, якой патрабуюць падвескі, завушніцы і філігранныя вырабы. Шыльды — гэта другі натуральны варыянт: латуневыя літары, лагатыпы і архітэктурныя аздабленні на бліскучым азотна-аграненым краі, які не патрабуе дадатковай апрацоўкі перад паліроўкай або пацінай.
У прамысловай вытворчасці медныя шыны, дэталі трансфарматараў і электрычныя раздымы вырабляюцца ў аб'ёме лазерам, а вытворчасць акумулятараў для электрамабіляў павялічыла попыт на іх значна больш. Гэта тэрыторыя магутнасцю 6 кВт і больш, дзе... магутны станок для рэзкі металу з валаконным лазерам клас мае шчыльнасць магутнасці і падачу газу, неабходныя для вытворчасці медзі. Для доказу ў сярэднім дыяпазоне, STYLECNC's Дэманстрацыя рэзкі медзі валаконным лазерам магутнасцю 2000 Вт паказвае працэс, які праходзіць на рэальным матэрыяле.
Questions fréquemment posées
Ці пашкодзіць рэзка медзі мой валаконны лазер?
Не на сучаснай, правільна сканфігураванай машыне. Акно рызыкі — гэта прабіццё халоднай медзі, калі каэфіцыент адлюстравання каля 95 працэнтаў, а адбітае святло дасягае пікаў. Крыніцы току пастаўляюцца з ізаляцыяй ад зваротнага адлюстравання і бяспечным кантролем гэтай памылкі, а паступовае прабіванне падтрымлівае фазу люстэрка на ўзроўні мілісекунд. Папярэджанне: атрымайце пісьмовае пацверджанне таго, што ваша крыніца і галоўка разлічаны на медзь пры вашай таўшчыні.
Чаму для медзі выкарыстоўваецца кісларод, а для латуні — азот?
Паколькі праблема медзі — гэта адлюстраванне, а кісларод вырашае яе хімічна: аксідны пласт, які яна ўтварае, цёмны і паглынае прамень значна лепш, чым светлая медзь. Ніжэй за 1 мм можа спраўляцца азот; прыкладна з 2 мм становіцца неабходным кісларод. Латунь, дзякуючы ўтрыманню цынку, паглынае прамень настолькі добра, што звычайная перавага азоту перамагае: яркі край без аксідаў, гатовы да паліроўкі, што менавіта тое, што патрэбна для дэкаратыўных і ювелірных вырабаў.
Якая магутнасць мне патрэбна для рэзкі латуневага ліста?
Для ювелірных вырабаў і тонкай дэкаратыўнай латуні таўшчынёй да 1.5 мм дастаткова 1 кВт, каб рэзаць акуратна. Для латуні для шыльдаў таўшчынёй ад 2 да 3 мм патрабуецца 2 кВт. Агульная вытворчасць таўшчынёй ад 4 да 5 мм знаходзіцца ў межах 3 кВт, а тоўстыя латуневыя пласціны — у межах 6 кВт і вышэй. Латунь крыху таўсцейшая за медзь на кожным узроўні магутнасці, таму што яна лепш паглынае даўжыню хвалі валакна.
можа CO2 лазерная рэзка латуні ці медзі?
Фактычна не, і не варта спрабаваць выкарыстоўваць гэта на машынах без абароны з адбівальнай металічнай паверхні. Абодва металы адлюстроўваюць 10.6 мікрона. CO2 даўжыня хвалі нават мацнейшая за даўжыню хвалі валакна, таму сувязь горшая, а рызыка зваротнага адлюстравання вышэйшая, пры адсутнасці ізаляцыйнай тэхналогіі ў аптычным шляху. Гэта адзін з найбольш відавочных выпадкаў у рэзцы металу, калі валаконны лазер не проста лепшы, але і катэгарычна правільны інструмент.
Чаму мае латуневыя агранкі адрозніваюцца ў розных партыях матэрыялу?
Латунь — гэта сямейства медна-цынкавых сплаваў, а не адзін матэрыял, і доля цынку, якая спрыяе паглынанню, адрозніваецца ў залежнасці ад маркі. Сплавы з больш высокім утрыманнем цынку рэжуцца лягчэй; маркі, якія можна апрацоўваць без свінцу, паводзяць сябе па-рознаму. Стан паверхні дадае другую зменную, паколькі акісленне і плёнкі змяняюць адлюстраванне. Рашэнне такое ж, як і для алюмініевых сплаваў: захоўвайце параметры для кожнай маркі і выконвайце кароткі пробны разрэз, калі паступае новая партыя.
Bottom Line
Латунь і медзь перасталі быць забароненымі металамі ў той дзень, калі крыніцы валакна атрымалі абарону ад зваротнага адлюстравання, і аператары навучыліся паважаць пракол. Рэцэпт адзін і той жа: максімальная шчыльнасць магутнасці для прадзьмуху праз адбівальную фазу, факусоўка блізка да паверхні, кісларод для медзі і азот для латуні, чыстая матэрыяльная маса і прыкладна кілават на міліметр медзі ў якасці правіла памеру.
STYLECNC канфігуруе валаконныя лазеры ва ўсім гэтым дыяпазоне, ад металічны разак ювелірнага класа для тонкай латуні сістэмы высокай магутнасці для вытворчасці медзі. Дашліце STYLECNC Аб'яднайце свае металы, таўшчыні і аб'ёмы, каб атрымаць канфігурацыю з адбівальным металам і рэкамендацыю па газе.